


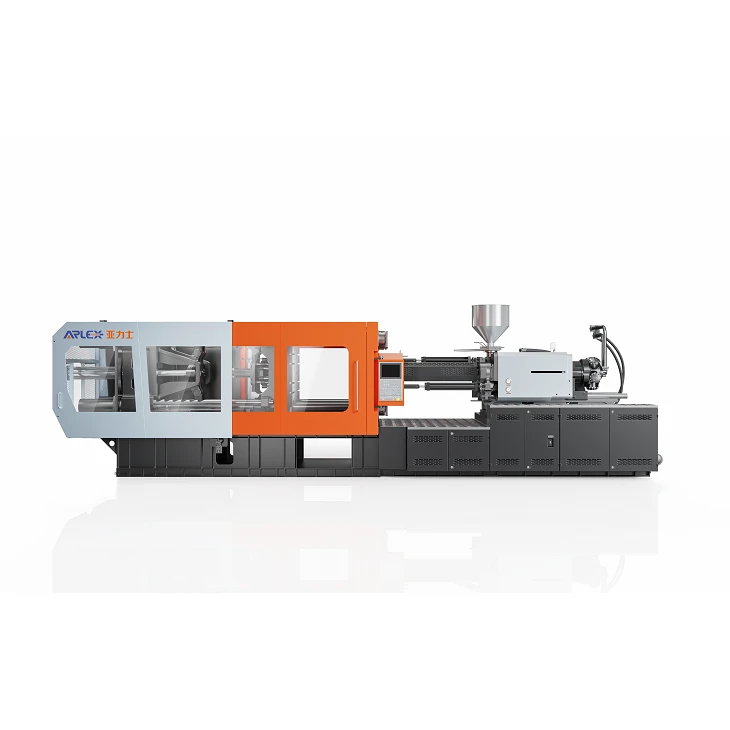
Visoko{0}}Mašina za oblikovanje plastike
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. je jedan od vodećih proizvođača i dobavljača visokoefikasnih-mašina za oblikovanje plastike u Kini. Slobodno ovdje iz naše tvornice prodajete na veliko naprednu-mašinu za plastično oblikovanje visoke efikasnosti proizvedenu u Kini.
Visokoefikasna mašina za kalupljenje plastike{0}}integriše tehnologiju dinamičkog servo pogona sa preciznom hidrauličnom kontrolom za isporuku tačne regulacije pritiska i manju potrošnju energije tokom intenzivnih ciklusa obrade. Moderna prerada smole zahtijeva stabilne temperature ulja, strogu mehaničku ponovljivost i preciznu kontrolu težine udarca kako bi se osigurala stabilnost dimenzija u-proizvodnji velikih količina.
Šta čini mašinu za brizganje energetski efikasnom?
Energetska efikasnost se oslanja na usklađivanje izlazne snage direktno sa-otporom mašine u stvarnom vremenu u svakoj milisekundi ciklusa. Standardni fiksni-sistemi ispuštaju višak hidrauličnog fluida kroz rasterećene ventile pod visokim pritiskom, stvarajući otpadnu toplinu i nepotrebnu potrošnju energije. Visoko{4}}efikasni sistemi optimizuju potrošnju kroz kontinuirano upravljanje napajanjem:
Servo pogon:Motori sa-trajnim magnetom sa visokim obrtnim momentom dinamički prilagođavaju brzinu rotacije, crpeći snagu proporcionalnu protoku i pritisku.
Potražnja hidraulike:Izlazna zapremina odgovara brzini aktivne ose, sprečavajući nepotrebnu cirkulaciju tečnosti tokom statičkih faza.
Kontrola pumpe:Senzori pritiska u zatvorenoj{0}}petlji pružaju povratnu-povratnu informaciju u stvarnom vremenu za regulaciju obrtnog momenta u preciznim radnim granicama.
Rad u mirovanju:Brzina osovine opada tokom perioda bez{0}}akcije, smanjujući potrošnju električne energije u stanju pripravnosti.
Ciklus ubrizgavanja:Izračunate krive ubrzanja motora smanjuju gubitke fluida zbog trenja duž razvodnika ventila.
Pritisak zadržavanja:Način rada{0}}kontrole obrtnog momenta pruža kontinuirani pritisak zadržavanja pri minimalnoj brzini rotacije.
Plastificiranje:Hidraulički pogoni visokog{0}}okretnog momenta održavaju konzistentnu homogenost taline dok sprječavaju termičku degradaciju.
Zahtjevi za hlađenje:Smanjeno zagrijavanje ulja smanjuje zahtjeve za rashladnom vodom i olakšava opterećenje rashladnog tornja.
Servo{0}}hidraulični sistem
Servo{0}}hidraulički sistem funkcionira kao zatvorena-mreža dinamičke regulacije snage. Umjesto pokretanja indukcionih motora s kontinualnom -brzinom, ova konfiguracija koristi sinhrone pogone s trajnim magnetima koji su povezani sa unutrašnjim zupčastim pumpama.
Kada radnje zahtijevaju visok protok pri niskom pritisku, kao što je brzo kretanje stezaljke, pogon brzo ubrzava kako bi isporučio volumen. Tokom faza održavanja visokog{1}}pritiska u kojima se potražnja za protokom smanjuje, pogon usporava kako bi održao precizan sistemski pritisak dok troši samo obrtni moment potreban da se odupre protivpritisku. Usklađivanje istiskivanja ulja sa radnim opterećenjem u stvarnom-vremenu smanjuje trenje fluida, usporava degradaciju ulja i smanjuje troškove održavanja.
Upotreba energije tokom ciklusa ubrizgavanja
Stezanje:Visok protok dovodi polovinu kalupa brzo naprijed, prelazeći na maksimalni pritisak pri mehaničkom zaključavanju.
Injekcija:Vrhunski pritisak i maksimalni protok ispunjavaju u potpunosti šupljine kalupa. Potreba za snagom dostiže maksimalni kapacitet za kontrolisano trajanje.
Holding:Stalni hidraulički pritisak održava geometriju dijela pri skoro-nultom zapreminskom protoku. Brzina motora se smanjuje, smanjujući potrošnju snage.
Plastificiranje:Neprekidni obrtni moment okreće vijak za transport i topljenje polimernih granula, sa povlačenjem snage vezanim za viskozitet smole i brzinu osovine.
Otvaranje kalupa:Velika hidraulička sila pokreće lomljenje kalupa, praćeno niskim-hodom pri niskom pritisku.
Izbacivanje:Nizak hidraulički pritisak i minimalni zapreminski protok pokreću mehaničke klinove za izbacivanje.
Efikasnost injektiranja i plastificiranja
Plastificiranje i performanse injektiranja direktno utiču na toleranciju težine dijela i stabilnost ciklusa. Bimetalni vijci visokog L/D omjera stvaraju ujednačene temperature taljenja pri nižim protupritiscima.
Hidraulično vrijeme odziva od 30 milisekundi omogućava čist prijelaz sa kontrole brzine na kontrolu pritiska. Precizno vreme prebacivanja eliminiše unutrašnje naprezanje delova i sprečava mehanička udarna opterećenja na strukturnim komponentama. Zatvoreni{3}}algoritmi brzine upravljaju rotacijom šrafa kako bi se osigurala konzistentna težina udarca u alatima sa više{4}}šupljina.
Proizvodnja i energetska efikasnost
Procjena ukupne operativne efikasnosti zahtijeva analizu specifične potrošnje energije mjerene u kilovat-satima po kilogramu prerađenog materijala (kWh/kg).
Specifična potrošnja energije=Ukupna potrošena snaga (kWh) / Ukupno obrađeni materijal (kg)
Vrijeme ciklusa:Kraće vrijeme hlađenja smanjuje osnovnu energiju u praznom hodu po oblikovanom predmetu.
Geometrija dijela:Tankozidni-dijelovi zahtijevaju brzo ubrzanje ubrizgavanja, dok komponente sa debelim-komponentama imaju produžene cikluse držanja pri nižim brzinama motora.
Svojstva smole:Obrada kristalnih polimera zahtijeva različite termičke i mehaničke inpute od obrade amorfnih materijala.
Konstrukcija kalupa:Sistemi vrućih kliznika smanjuju potreban pritisak ubrizgavanja u odnosu na postavke hladnih kliznika.
Obim proizvodnje:Kontinuirani operativni rasporedi maksimiziraju termičku stabilnost u zonama grijanja bureta.
Tehničke specifikacije
|
Parametar |
Jedinica |
160T |
260T |
400T |
650T |
|
Clamping Force |
kN |
1,600 |
2,600 |
4,000 |
6,500 |
|
Rastojanje poluge (V x V) |
mm |
470 x 470 |
580 x 580 |
730 x 730 |
920 x 920 |
|
Hod otvaranja kalupa |
mm |
420 |
530 |
680 |
880 |
|
Maks./min. visina kalupa |
mm |
500 / 180 |
600 / 220 |
750 / 300 |
950 / 380 |
|
Screw Diameter |
mm |
45 |
55 |
70 |
90 |
|
Teoretski volumen snimka |
cm³ |
334 |
593 |
1,231 |
2,608 |
|
Težina udarca (PS) |
g |
304 |
540 |
1,120 |
2,373 |
|
Maksimalni pritisak ubrizgavanja |
bar |
1,850 |
1,780 |
1,650 |
1,580 |
|
Pritisak sistemske pumpe |
bar |
160 |
160 |
160 |
160 |
|
Snaga servo motora |
kW |
18.5 |
28.5 |
45 |
62 |
|
Heating Power |
kW |
10.5 |
14.2 |
22.5 |
34 |
Prikladni materijali
polipropilen (PP):Standardni materijal za obradu sanduka, kućnih potrepština i strukturalne ambalaže.
Polietilen visoke -polietilena (HDPE):Spremnici za tečnost, teški poklopci, zatvarači i industrijski pribor.
Akrilonitril Butadien Stiren (ABS):Čvrsta kućišta, unutrašnje komponente i poklopci opreme.
Polistiren (GPPS/HIPS):Prozirni kontejneri za pakovanje i kruti potrošački proizvodi.
poliamid (PA6 / PA66):Komponente građevinskog inženjeringa koje zahtijevaju mehaničku čvrstoću i temperaturnu otpornost.
Polikarbonat (PC):Poklopci{0}}odbojni, optičke komponente i prozirni zaštitni štitovi.
Prikladne aplikacije
Čvrsto pakovanje
Tanki{0}}kontejneri za hranu, zatvarači, kante za skladištenje i sanduci za rukovanje.
Automotive Components
Pod{0}}sklopovi unutrašnjih vrata, ukrasni nosači, poklopci i kućišta za ventilaciju.
Potrošačka roba
Modularni kontejneri za skladištenje, oprema za namještaj i komponente kućanskih aparata.
Electrical Goods
Razvodne kutije, zidne ploče, terminalni blokovi i kućišta sklopnih uređaja.
Industrial Fittings
Priključci za cijevi, strukturalne obujmice, organizatori kablova i transportni nosači.
Preporučeni modeli mašina
|
Tonaža stezanja |
Osnovni cilj aplikacije |
Konfiguracija kalupa |
|
160T – 220T |
Precizne komponente, kape, električna kućišta |
Alat sa više{0}} šupljina do 400x400 mm |
|
260T – 360T |
Srednji industrijski kontejneri, trim paneli |
Kalupi za duboko izvlačenje-sa jednim ili više{0}}šupljina |
|
400T – 500T |
Sanduci za odlaganje, veliki automobilski ukrasi |
Ploče visoke-krutnosti sa sistemima za povlačenje{1}}jezgra |
|
650T – 800T |
Teška transportna ambalaža, veliki paneli za kućište |
Više{0}}jezgra vuče i velike ploče |
Evaluacija energetske efikasnosti
Odabir kapaciteta stroja zahtijeva usklađivanje tehničkih varijabli, a ne oslanjanje samo na nominalne veličine motora. Tehnička procjena određuje predviđenu potrošnju energije za specifične primjene kalupa.
Da biste izvršili uporednu energetsku procjenu, prikupite sljedeće operativne podatke:
Težina komponente:Neto masa sačme uključujući sistem trkača (g).
Ciljano vrijeme ciklusa:Ukupno trajanje ciklusa (s).
Specifikacija smole:Indeks tečenja taline polimera i porodica materijala.
Dimenzije kalupa:Otisak ploče, visina i raspored{0}}izvlačenja jezgra.
Godišnji raspored rada:Planirani radni sati godišnje.
Podaci o postojećoj opremi:Nazivna snaga motora (kW) i zabilježena metrika kWh/kg iz trenutne mašinerije.
Testiranje i tehnička podrška
Svaka mašina prolazi kompletno fabričko testiranje pre isporuke. Standardni protokoli inspekcije provjeravaju mehaničko poravnanje, hidrauličku nepropusnost, električnu kontrolnu funkciju i konzistentnost udarca.
Revizija hidrauličkog pritiska:24-satno kontinuirano testiranje pod radnim pritiskom kako bi se potvrdio integritet zaptivke i termička ravnoteža.
Provjera paralelizma ploče:Laserska verifikacija poravnanja ploče pod punim mehaničkim opterećenjem stezanja.
Provjera težine šuta:Mjerenje težine višestrukih udaraca pomoću testnih kalupa za provjeru varijacije unutar ±0,2%.
Testiranje brzine suvog ciklusa:Provjera brzine suvog ciklusa i glatkih profila usporavanja.
dokumentacija:Isporuka uključuje kompletne hidraulične šeme, električne dijagrame ožičenja, uputstva za upotrebu i reference rezervnih delova.
Podrška za puštanje u rad:Podrška tehničara na{0}}o mjestu pokriva niveliranje, puštanje u pogon hidraulike, kalibraciju parametara i obuku operatera.
FAQ
P: Kako se servo{0}}hidraulični sistem razlikuje od tradicionalnog sistema promjenjivog pomaka?
O: Servo{0}}hidraulični sistemi prilagođavaju brzinu rotacije motora direktno kako bi se uskladili sa pritiskom sistema i zahtjevima zapremine. Sistemi varijabilnog pomaka pokreću motore na naizmjeničnu struju pri konstantnim brzinama i prilagođavaju uglove preklopne ploče pumpe da regulišu protok. Servo rad povećava dinamičku reakciju, smanjuje zagrijavanje ulja i smanjuje potrošnju energije tokom faza statičkog ciklusa.
P: Koje održavanje je potrebno za sklop servo hidraulične pumpe?
O: Održavanje uključuje provjeru čistoće hidrauličkog ulja prema ISO 4406 standardima svakih 2.000 radnih sati, mijenjanje filterskih elemenata godišnje i održavanje radne temperature ulja između 35 i 45 stupnjeva. Servo motor radi sa smanjenim termičkim opterećenjem i ne zahtijeva zamjenu četkica.
P: Može li ova mašina obraditi visoko{0}}temperaturne smole kao što je PA66 ili PC?
O: Da. Mašine mogu biti opremljene keramičkim grijačima, bimetalnim bačvama i vijcima prilagođenim specifičnim karakteristikama taline polimera. Zatvoreni-PID regulatori temperature regulišu toplinu u svim zonama grijanja.
P: Kako se izračunava tonaža stezaljke za novi kalup?
O: Sila stezanja se određuje množenjem projektovane površine oblikovane komponente (uključujući klizače) sa potrebnim pritiskom u šupljini smole. Debljina zida, dužina putanje protoka i položaj kapije utiču na ukupnu potrebnu silu stezanja.
P: Koja je elektroenergetska infrastruktura neophodna za instalaciju postrojenja?
O: Instalacija zahtijeva standardno trofazno industrijsko napajanje (380V, 415V ili 460V na 50Hz ili 60Hz). Dovodni vod mora podnijeti kombinirano opterećenje glavnog servo pogona i maksimalni kapacitet grijanja bureta. Potpuni raspored i električni nacrti su dati prije isporuke.
Popularni tagovi: Visoko{0}}efikasna mašina za kalupljenje plastike, Kina, proizvođači, dobavljači, fabrika, visoko{1}}
Moglo bi vam se i svidjeti



Pošaljite upit