


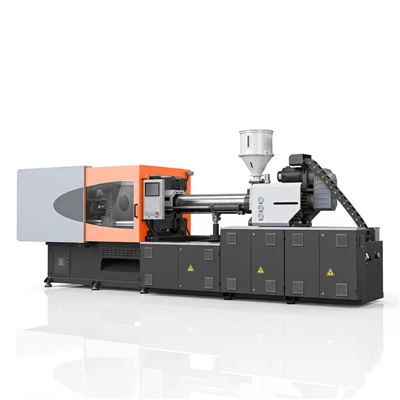
PC mašina za brizganje plastike
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. je jedan od vodećih proizvođača i dobavljača računarskih mašina za brizganje plastike u Kini. Molimo vas da slobodno kupite naprednu mašinu za brizganje plastike napravljenu u Kini ovde iz naše fabrike.
PC mašina za brizganje plastike isporučuje precizno kondicioniranje topljenja, dinamičko punjenje pod visokim{0}}pritiskom i čvrstu termičku regulaciju dizajniranu za optičku-preradu polikarbonata visokog{2}}viskoziteta. Odlikuje ga niska-geometrija vijaka otporna na habanje{5}}na smicanje i kontrolirana arhitektura vremena zadržavanja-, ovaj sistem sprječava termičku degradaciju, srebrne pruge i strukturno naprezanje u zahtjevnim optičkim, automobilskim i električnim kućištima.
Pregled brizganja polikarbonata
Šta je polikarbonat?
Polikarbonat je amorfni inženjerski termoplast koji je definiran visokom udarnom čvrstoćom, visokim granicama skretanja topline, svjetlosnom čistoćom i visokim viskozitetom rastapanja u svom rasponu obrade.
Zašto polikarbonat zahtijeva kontrolirano brizganje
Prerada polikarbonata zahtijeva termičku stabilnost i preciznu hidrauličku silu, jer visok viskozitet taline ograničava tečnost bez velike topline obrade. Neuravnotežena raspodjela topline izaziva optički stres, lokalizirano pucanje, promjenu boje i molekularni slom.
Tipične karakteristike obrade
- Prozor temperature rastapanja: 280 stepeni do 315 stepeni
- Visoka viskoznost taline koja zahtijeva više-profiliranje brzine i pritiska
- Amorfna volumetrijska stopa skupljanja: 0,5% do 0,7%
- Osetljivost na vlagu zahteva sušenje isušivanjem ispod 0,02% vlage pre hranjenja
Materijal-Izazovi obrade specifičnih
Protok taline:Polikarbonat pokazuje visoku viskoznost taljenja i osjetljivost na smicanje. Nepravilna dinamika protoka stvara linije strujanja, slabosti zavara i unutrašnje naprezanje.
temperatura:Visoke temperature obrade smanjuju granice između kontrole viskoziteta taline i termičke degradacije.
pritisak:Neophodni su stalni visoki pritisci ubrizgavanja i pakovanja kako bi se popunili debeli profili i spriječilo-smrzavanje kapije bez izazivanja odvajanja-odsjeka.
skupljanje:Nisko volumetrijsko skupljanje zahtijeva preciznu regulaciju pritiska u šupljini kako bi se uravnotežila točnost dimenzija i eliminisale tragove sudopera.
Osetljivost na vlagu:Vlaga uzrokuje hidrolizu, smanjenje molekularne težine i raspršivanje površine. Produženo vrijeme zadržavanja na visokim temperaturama uzrokuje žutilo smole i crne naočale.
Konfiguracija mašine za polikarbonat
Jedinica za ubrizgavanje:Motori visokog{0}}okretnog momenta i hidraulički cilindri{1}} visokog pritiska održavaju isporuku taline pod gustim pritiscima glave. Dvocilindrični raspored ubrizgavanja-održava aksijalno poravnanje tokom-faza pakovanja visokog opterećenja.
Vijak i cijev:Specijalizirani PC vijčani profili koriste L/D omjer od 20:1 do 22:1, nizak omjer kompresije i aerodinamične nepovratne ventile da ograniče toplinu smicanja i eliminišu zone stagnacije. Keramički grijači visoke{6}}gustine pružaju dosljedan prijenos topline.
Kontrola temperature:Više{0}}zonska PID termalna kontrola reguliše zone bureta sa varijacijom od ±1 stepen. Solid{3}}releji sprečavaju prekoračenje temperature.
Hidraulični/servo sistem:Servo sistemi sa brzim{0}}odzivom snabdijevaju zatvorenu-okrugu kontrole pritiska tokom faza malo-brzine, visokog{3}}pritiska.
Stezna jedinica:Krute konstrukcije ploče izgrađene pomoću analize konačnih elemenata ograničavaju otklon ploče pod punom tonažom, čuvajući linije razdvajanja kalupa i dimenzije dijelova.
Kako mašina poboljšava PC kalupljenje
Stabilnost ubrizgavanja:Linearna povratna informacija o položaju osigurava precizne prijelaze start/stop ubrizgavanja, zadržavajući varijaciju težine udarca u uskim granicama.
Kontrola pritiska:Dinamička kontrola pritiska zadržavanja ublažava tragove umivaonika i ublažava unutrašnja naprezanja koja uzrokuju pucanje nakon{0}}oblijevanja.
Temperaturna stabilnost:Ujednačene zone grijanja bureta homogeniziraju viskozitet taline prije ubrizgavanja, sprečavajući optičku maglu i površinske pruge.
Konzistencija plastificiranja:Geometrija vijka s niskim smicanjem homogenizira šarže smole bez prekida polimernih lanaca.
Ponovljivost:Zatvorena{0}}hidraulična povratna sprega koriguje varijacije pritiska i brzine tokom kontinuiranih proizvodnih smjena.
Efikasnost ciklusa:Brzi pokreti stezaljke i brzo doziranje skraćuju vrijeme ciklusa uz zadržavanje zahtjeva za jasnoćom.
Preporučeni parametri obrade
|
Parametar |
Vrijednost |
Cilj |
|
Temperatura topljenja |
280 stepeni – 315 stepeni |
Balansira fluidnost dok sprečava termičko žutilo |
|
Temperatura plijesni |
80 stepeni – 120 stepeni |
Ublažava unutrašnji stres i poboljšava završnu obradu površine |
|
Pritisak ubrizgavanja |
1200 – 1800 bara |
Prevazilazi otpornost na topljenje za popunjavanje tankih i složenih zidova |
|
Brzina ubrizgavanja |
Više{0}}faza (srednje do brzo) |
Sprečava prerano hlađenje površine i tragove mlazom |
|
Povratni pritisak |
50 – 150 bara |
Umanjuje gustinu taline bez dodavanja prekomjerne smične topline |
|
Brzina zavrtnja |
30 – 60 o/min |
Štiti polimerne molekularne lance tokom oporavka |
|
Vrijeme hlađenja |
Zavisi od{0}}debljine zida |
Osigurava solidnu disipaciju topline za stabilnost dimenzija |
Tipične primjene
Optičke komponente:Objektivi, svjetlovodi, optičke prizme i prozori za prikaz instrumenata.
Automobilski dijelovi:Unutrašnja sočiva prednjih svjetala, poklopci indikatora, senzorske ploče i strukturni unutrašnji nosači.
Električne komponente:Kućišta{0}}otpornih prekidača, terminalni blokovi, poklopci brojila i prozirna kućišta releja.
Sigurnosna oprema:Industrijski štitnici za lice, leće za zaštitne naočale, zaštitne prozorske ploče i okviri za naočale.
Transparentna kućišta:Kućišta za{0}}teške instrumente, otvori za pregled, okviri medicinskih monitora i okviri ekrana.
Specifikacije mašine
|
Metric |
Jedinica |
Standardni model |
Model velikog{0}}kapaciteta |
|
Clamping Force |
Ton |
160 |
450 |
|
Screw Diameter |
mm |
40 |
65 |
|
L/D omjer vijaka |
L/D |
20:1 |
22:1 |
|
Shot Volume |
cm³ |
280 |
1220 |
|
Težina sačme (PC) |
g |
305 |
1330 |
|
Pritisak ubrizgavanja |
bar |
2150 |
1850 |
|
Veza-Razmak između šipki (H×V) |
mm |
470 × 470 |
780 × 780 |
|
Maks./min. visina kalupa |
mm |
500 / 180 |
800 / 300 |
|
Kapacitet grijanja |
kW |
12.5 |
28.0 |
FAQ
P: Može li mašina obraditi staklo -punjeno ili{1}}zapaljivo{1}} PC klase?
O: Da. Za ojačane ili aditivno-modificirane polikarbonatne smole, bimetalna cijev i kaljena površina vijka su integrirani kako bi izdržali abrazivno habanje i korozivno isparljivo oslobađanje.
P: Koja se konfiguracija vijaka preporučuje za prozirne polikarbonatne dijelove?
O: Koristi se namjenski šraf s malim smicanjem{0}} sa plitkim zonom mjerenja i omjerom L/D od 20:1 do 22:1. Ovo sprječava lokalizirane skokove topline koji uzrokuju žutilo ili stvaranje mjehurića.
P: Koja je preciznost kontrole temperature potrebna za optičke PC komponente?
O: Višezonska PID kontrola koja održava grijanje unutar ±1 stepen je standardna. PID regulacija zone bureta uparena sa keramičkim grijačima stabilizira viskozitet taline tokom kontinuiranog rada.
P: Kako se upravlja vlagom smole prije plastificiranja?
O: Polikarbonatu je potrebno isušivanje sušenjem sredstva za sušenje kako bi se smanjila vlaga smole ispod 0,02% prije ulaska u bačvu. Obrada vlažne smole razgrađuje polimerne lance, ugrožavajući mehaničku čvrstoću i izazivajući raspršivanje.
P: Kako da odaberem odgovarajuću silu stezanja mašine i veličinu jedinice za ubrizgavanje?
O: Uskladite projektovanu površinu dijela sa potrebnim tlakom pakiranja šupljine (obično 500–800 bara u-šupljini za PC), i provjerite da ukupna veličina sačme ostaje između 30% i 70% ukupnog kapaciteta cijevi kako bi se održalo ispravno vrijeme zadržavanja.
Popularni tagovi: PC mašina za brizganje plastike, Kina proizvođači mašina za brizganje plastike, dobavljači, tvornica
Moglo bi vam se i svidjeti



Pošaljite upit