


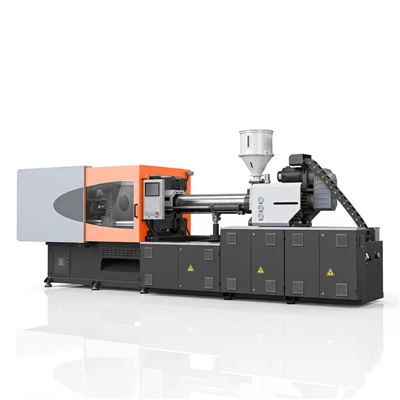
PP mašina za brizganje plastike
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. je jedan od vodećih proizvođača i dobavljača pp mašina za brizganje plastike u Kini. Molimo vas da ovdje iz naše tvornice kupite naprednu mašinu za brizganje plastike proizvedene u Kini na veliko.
Dizajnirana posebno za obradu polipropilena, PP mašina za brizganje plastike kombinuje veliku brzinu ubrizgavanja, preciznu termičku kontrolu i stabilan dinamički pritisak stezanja. Ova oprema upravlja brzom kristalizacijom i volumetrijskim skupljanjem svojstvenim polipropilenskim smolama, isporučujući konzistentne dimenzije dijelova i optimizirano vrijeme ciklusa za pakovanje, automobilske dijelove i robu široke potrošnje.
Mehanika oblikovanja polipropilena
Šta je polipropilen?
Polipropilen je polukristalni termoplast sa gustinom u rasponu od 0,90 g/cm³ do 0,91 g/cm³. Nudi visoku hemijsku otpornost i čvrstoću na mehanički zamor, dostupan u homopolimerima, nasumičnom kopolimeru i blok kopolimeru.
Zahtjevi za obradu
Prijelaz iz taline u kristalnu čvrstu supstancu proizvodi volumetrijsku kontrakciju između 1,5% i 2,5%. Kontrola ove promjene zahtijeva precizne više-prijelazne promjene pritiska zadržavanja i ujednačenu distribuciju temperature taljenja kako bi se spriječile tragove tonuća, volumetrijske šupljine i diferencijalno skupljanje.
Karakteristike obrade jezgra
- Visoka entalpija kristalnog taljenja zahteva efikasan termalni unos tokom plastificiranja.
- Brzina protoka taline (MFR) je u rasponu od 2 g/10 min za strukturne komponente do preko 100 g/10 min za tanko{4}}pakovanje.
- Ne-Newtonian smicanje-viskozitet stanjivanja pod velikim brzinama ubrizgavanja.
Izazovi obrade materijala
Protok taline i brzine smicanja:Visoke MFR klase lako teče, ali su osjetljive na lokalizirano grijanje na smicanje, što uzrokuje raspad polimernog lanca, promjenu boje i bljesak na linijama odvajanja alata.
Upravljanje toplinom:Varijacije temperature duž cijevi stvaraju pomake u viskoznosti taline, uzrokujući pomjeranje težine sačma-u-i neuravnoteženo vrijeme zatvaranja kapije.
Dinamika pritiska:Odgođeni odziv pritiska zadržavanja omogućava povratni protok polimera kroz kapije, što dovodi do površinskih tragova udubljenja na debelim strukturnim rebrima.
Skupljanje i izobličenje:Asimetrično hlađenje kroz različite debljine zidova stvara usmjereno unutrašnje naprezanje, proizvodeći savijanje dijelova i odstupanja dimenzija.
Termička degradacija:Produženo vrijeme zadržavanja na povišenim temperaturama bureta razbija kičmu polimera, smanjujući otpornost na mehaničke udare.
Najvažnije konfiguracije mašine
Injection Unit
Dvocilindrična postavka za ubrizgavanje{0}} obezbjeđuje uravnotežene aksijalne sile tokom-faza ubrizgavanja velike brzine. Integrirani linearni enkoderi nadziru poziciju kako bi izvršili presecanje-od punjenja do zadržavanja pritiska unutar tolerancije milisekundi.
Sklop zavrtnja i cevi
Sadrži namjensku polipropilensku geometriju vijaka sa omjerom dužine-prema-prečnika (L/D) 22:1 i kompresijskim profilom 3:1. Opcioni odjeljak za miješanje barijere rješava brzo plastificiranje bez oštećenja polimera smicanjem. Bimetalni tretmani za cijevi štite od habanja pri radu s mineralnim-ojačanim slojevima.
Termička regulacija
Više{0}}zonske PID kontrolne jedinice održavaju temperaturu zone bure unutar ±1 stepen. Keramički-izolovano, vodom-hlađeno grlo za napajanje sprečava premošćavanje peleta i začepljenje grla za napajanje.
Servo{0}}Hidraulični sistem
Servo motor-visokog odziva uparen sa unutrašnjom zupčastom pumpom reguliše hidrauličku snagu. Zatvorena-povratna informacija pruža brz odgovor na pritisak tokom prijelaza pakovanja uz smanjenje potrošnje energije u poređenju sa sistemima s fiksnim{3}}pomakom.
Clamping Mechanics
Dvostruki preklopni sistem u pet-tačaka pruža ravnomjernu silu stezanja po površini ploče. Optimizovane ploče sa konačnim-elementima- minimiziraju otklon ispod tonaže, štiteći alat za kalupe i smanjujući bljesak linije razdvajanja.
Poboljšanja proizvodnje i kvaliteta
Stabilnost ubrizgavanja:Zatvorena{0}}servo kontrola održava postavljene profile brzine ubrizgavanja u različitim MFR varijacijama smole, smanjujući pomjeranje težine udarca.
Brzi prijelaz pakiranja:Hidraulički odgovor pruža brz prijenos pritiska zadržavanja, potiskujući stvaranje tragova udubljenja na debelim elementima.
Termička konzistencija:Više{0}}zonsko PID grijanje sprječava lokalizirane vruće tačke, čuvajući termički-masterbatche osjetljive na boje i aditive za performanse.
Homogeno plastificiranje:Pogoni za plastificiranje visokog{0}}momenta isporučuju konzistentnu temperaturu taljenja kroz niz brzih ciklusa.
Ponovljivost jastuka:Povratna informacija linearnog pretvarača održava položaj jastuka unutar ±0,1 mm, dajući stabilne dimenzije dijela.
Optimizacija ciklusa:Sinhronizovani pokreti stege i jezgra smanjuju trajanje suvog ciklusa kako bi se povećao prinos po satu.
Ključni parametri obrade
|
Procesna varijabla |
Standard Target |
Operativni opseg |
|
Temperatura topljenja |
220 stepeni |
200 stepeni - 260 stepeni |
|
Temperatura plijesni |
40 stepeni |
20 stepeni - 60 stepeni |
|
Pritisak ubrizgavanja |
100 MPa |
70 - 150 MPa |
|
Brzina ubrizgavanja |
Visoko |
120 - 250 mm/s |
|
Povratni pritisak |
1,0 MPa |
0.5 - 2.0 MPa |
|
Brzina zavrtnja |
90 RPM |
40 - 140 RPM |
Primarni proizvodi
Tanko{0}}pakovanje:Kontejneri za hranu, mliječne kade i kante koje zahtijevaju velike brzine ubrizgavanja za punjenje tankih profila prije zamrzavanja kapije.
Kapice i zatvarači:Zatvarači sa navojem i živi{0}}poklopci sa šarkama koji zahtijevaju konzistentnost težine sa više-šupljina i nisko unutrašnje naprezanje kako bi zadržali vijek savitljivosti šarki.
Automobilske komponente:Ploče na vratima, unutrašnje obloge i kućišta baterija izrađena od mineralnih- ili staklenih- smjesa punjenih.
Kućni pribor i skladištenje:Kutije za skladištenje, sanduke i korpe koje zahtijevaju kruto stezanje ploče kako bi se spriječilo treperenje linije razdvajanja.
Medicinsko pakovanje:Posude za pipete, bačve za špriceve i posude za tečnost proizvedene u skladu sa zahtevima čistog okruženja sa čistim opcijama za podmazivanje.
Tehničke specifikacije
|
Model mašine |
Sila stezanja (kN) |
Prečnik vijka (mm) |
Zapremina udarca (cm3) |
Pritisak ubrizgavanja (MPa) |
-Razdaljina poluge (mm) |
|
Model 160 |
1600 |
45 |
318 |
175 |
460 × 460 |
|
Model 260 |
2600 |
55 |
570 |
168 |
580 × 580 |
|
Model 380 |
3800 |
65 |
995 |
160 |
720 × 720 |
|
Model 500 |
5000 |
80 |
1960 |
155 |
830 × 830 |
FAQ
P: Može li ova mašina obraditi polipropilen punjen staklom-ili mineral-ojačani?
O: Da. Obrada ojačanih materijala zahtijeva opremanje jedinice bimetalnom cijevi i paketom vijaka od tvrdog metala visokog{1}}habanja. Ove komponente su otporne na abrazivno habanje uzrokovano staklenim vlaknima ili mineralnim aditivima tokom dužih proizvodnih ciklusa.
P: Koja konfiguracija vijaka je prikladna za-proizvodnju velikih količina?
O: Šraf sa omjerom L/D 22:1, omjerom kompresije 3:1 i namjenskom glavom za miješanje osigurava potpunu homogenizaciju taline. Ovaj dizajn postiže ujednačeno zagrijavanje smole i disperziju boje bez termičke degradacije pri većim brzinama rotacije.
P: Koji nivo preciznosti kontrole temperature je potreban za obradu?
O: Preporuča se PID kontrola sa više- zona, održavajući temperature unutar ±1 stepen u svim zonama grijanja bureta. Precizna termička regulacija sprečava lokalizovano raspadanje smole i održava stabilan viskozitet taline.
P: Kako se određuje sila stezanja za polipropilenske kalupe?
O: Zahtevi za silom stezanja izračunavaju se na osnovu ukupne projektovane površine šupljine, debljine zida i MFR smole. Standardni dijelovi obično zahtijevaju faktor pritiska stezanja od 30 - 50 MPa po jedinici projektovane površine, dok komponente sa tankim-komponentama zahtijevaju veće faktore pritiska na osnovu specifične geometrije kalupa.
Popularni tagovi: pp mašina za brizganje plastike, Kina pp mašina za brizganje plastike proizvođači, dobavljači, tvornica
Sljedeći
neMoglo bi vam se i svidjeti


Pošaljite upit