


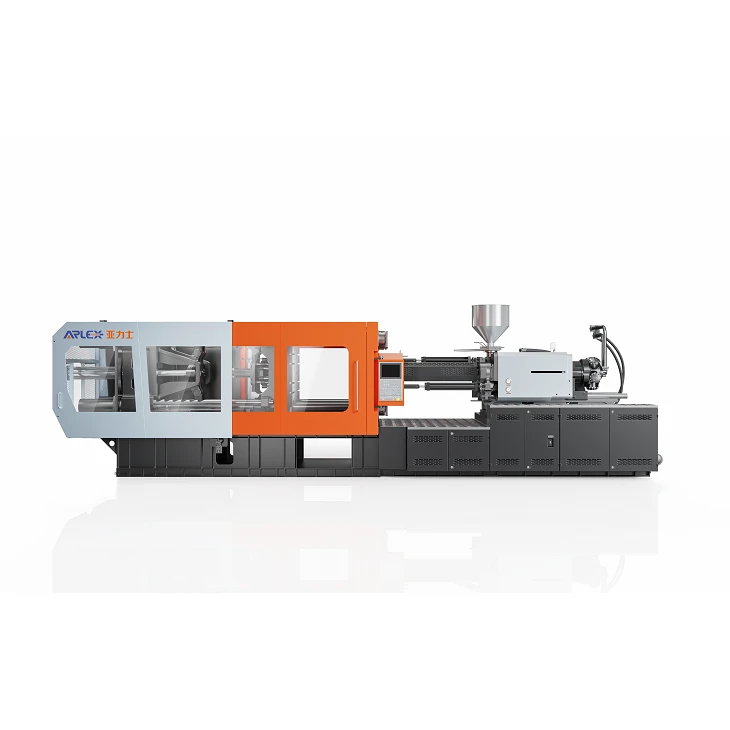
Mašina za brizganje ABS plastike
Ningbo Yalishi(Arlex) Plastic Machinery Co., Ltd. je jedan od vodećih proizvođača i dobavljača mašina za brizganje abs plastike u Kini. Molimo vas da ovdje iz naše tvornice kupite naprednu mašinu za brizganje plastike napravljene u Kini na veliko.
Mašina za brizganje ABS plastike omogućava visoko{0}}precizno plastificiranje, stabilno ubrizgavanje pod visokim{1}}pritiskom i više-zonsku termičku kontrolu dizajniranu posebno za obradu akrilonitril butadien stirena. Optimizirana geometrija zavrtnja u kombinaciji sa hidrauličkom reakcijom zatvorene{4}}petlje eliminiše srebrne pruge, tragove protoka i udubljenja, osiguravajući točnost dimenzija i zrcalni{5}} kvalitet završne obrade na tehničkim komponentama i kućištima.
Pregled brizganja ABS materijala
Šta je ABS?
Akrilonitril Butadien Stiren (ABS) je amorfni terpolimer sastavljen od akrilonitrila, butadiena i stirena. Akrilonitril daje hemijsku otpornost i termičku tvrdoću; butadien pruža otpornost na udar i nisku{1}}temperaturnu otpornost; stiren daje površinsku krutost, strukturalni sjaj i stabilnost dimenzija.
Zašto ABS zahtijeva kontrolirano brizganje
ABS obrada zahtijeva precizne operativne granice zbog njegovog stanjivanja bez-Newtonovog smicanja-i uskog termičkog prozora. Prekomjerne brzine smicanja izazivaju degradaciju butadiena, što dovodi do smanjene udarne žilavosti i žućenja. Nekontrolirani frontovi taljenja rezultiraju slabošću strukture duž linija zavara i vidljivim tragovima naprezanja.
Tipične karakteristike obrade
- Raspon temperature obrade: 210 stepeni do 265 stepeni
- Zapreminska brzina topljenja (MVR): 5 do 35 cm³/10 min (na 220 stepeni / 10 kg)
- Linearna stopa skupljanja kalupa: 0,4% do 0,7%
- Sušenje Preduslov: Tačka rose -40 stepeni, ciljni sadržaj vlage ispod 0,05%
Materijal-Izazovi obrade specifičnih
Melt Flow
ABS viskozitet značajno reaguje na varijacije brzine smicanja i temperature. Nepravilna brzina protoka uzrokuje prerano smrzavanje, gubitak tlaka duž dugih puteva protoka i lokalizirano mehaničko naprezanje.
Temperatura
Temperature koje prelaze 270 stepeni degradiraju gumeni polimer, uzrokujući opekotine od gasa, pruge i promjenu boje. Neadekvatno zagrijavanje cijevi povećava viskoznost taline, što rezultira kratkim udarcima i naprezanjem unutrašnjih dijelova.
Pritisak
Nedovoljan pritisak držanja uzrokuje volumetrijsko skupljanje, stvarajući tragove udubljenja u blizini raskrsnica rebara. Preveliki pritisak ubrizgavanja uzrokuje bljesak, otklon jezgra i vezivanje za izbacivanje dijela.
Skupljanje
Neravnomjerno hlađenje na različitim debljinama zidova stvara lokaliziranu volumetrijsku kontrakciju, uzrokujući savijanje i planarnu distorziju na velikim strukturalnim pločama.
Osetljivost na vlagu i toplotu
Higroskopne smole upijaju vlagu iz okoline. Voda koja ulazi u zagrijanu cijev isparava se u paru, stvarajući površinske srebrne pruge, mikro-praznine i smanjenu vlačnu snagu.
Konfiguracija mašine za ABS
Injection Unit
Hidraulična rotacija visokog{0}}momenta uparena sa balansiranom jedinicom za ubrizgavanje s dva cilindra održava stabilnu aksijalnu silu na klipu za ubrizgavanje. Povratna informacija linearnog enkodera omogućava precizno pozicioniranje unutar ±0,1 mm.
Screw & Barrel
Postepena-geometrija prelaznog vijka s omjerom L/D 20:1 i omjerom kompresije 2,5:1 sprječava lokalizirano pregrijavanje smicanja. Opcije bimetalne cijevi otporne na habanje-produžuju vijek trajanja kada se obrađuju formulacije sa -usporivačima plamena ili staklom-ojačanim.
Kontrola temperature
Više{0}}zonski PID digitalni kontroleri upareni sa čvrstim-relejima održavaju temperaturu barel zone unutar ±1,0 stepeni. Keramičke grejne trake sprečavaju gubitke toplote i skokove toplotnog gradijenta.
Hidraulični / servo sistem
Brzi{0}}elektro-hidraulični servo pogoni dinamički regulišu protok ulja u sistemu. Proporcionalna kontrola pritiska upravlja glatkom držanjem prelaza pritiska bez hidrauličnih udara.
Stezna jedinica
Mehanizam preklopnog stezanja u pet-tačaka-pruža balansiranu raspodjelu sile stezanja preko ploče. Šipke od kaljenog čelika ograničavaju savijanje okvira pod maksimalnim pritiskom zaključavanja.
Kako mašina poboljšava ABS kalupe
Stabilnost ubrizgavanja
Zatvorena{0}}regulacija brzine održava ravnomjerno napredovanje taline, sprječavajući linije protoka u blizini lokacija kapije tokom složenog punjenja kalupa.
Kontrola pritiska
Više-pritisak zadržavanja sprečava kontrakciju smole tokom hlađenja, uklanjajući tragove umivaonika bez unošenja preostalog naprezanja.
Temperaturna stabilnost
Precizna termička regulacija sprječava pregrijavanje smole, čuvajući udarnu žilavost, početnu nijansu boje i sjaj površine.
Konzistencija plastificiranja
Regulisani povratni-pritisak tokom doziranja osigurava temeljno otplinjavanje i ujednačenu gustinu taline prije isporuke zrna.
Ponovljivost
Senzori sa povratnom informacijom visoke-rezolucije prate hod ubrizgavanja, hidraulički pritisak i oporavak vijka, održavajući varijaciju težine sačme-do-u rasponu od 0,2%.
Cycle Efficiency
Istovremeni oporavak vijka tokom hlađenja dijela u kombinaciji s brzim hidrauličnim pokretima stezaljki skraćuje trajanje suvog ciklusa.
Preporučeni parametri obrade
|
Parametar obrade |
Vrijednost / Raspon jedinice |
|
Temperatura topljenja |
220 stepeni – 260 stepeni |
|
Temperatura plijesni |
50 stepeni – 80 stepeni |
|
Pritisak ubrizgavanja |
800 bara – 1500 bara |
|
Holding Pressure |
400 bara – 800 bara |
|
Brzina ubrizgavanja |
Srednja do visoka (više-profil) |
|
Povratni pritisak |
50 bara – 150 bara |
|
Brzina zavrtnja (o/min) |
30 RPM – 70 RPM |
|
Vrijeme hlađenja |
10 s – 30 s |
Tipične primjene
Automobilski unutrašnji dijelovi
Otvori za ventilaciju na instrument tabli, ukrasi na centralnoj konzoli, poklopci pretinca za rukavice i okviri ručke vrata zahtijevaju precizne dimenzije, čistu teksturu površine i nula vidljivih linija zavara.
Elektronska kućišta
Nadgledajte okvire, kućišta štampača, šasiju rutera i panele kućišta koji zahtijevaju konzistentne ravne površine i sposobnost obrade{0}}smole otporne na vatru.
Consumer Electronics
Okviri pametnih uređaja, kućišta daljinskog upravljača, kućišta zvučnika i baze opreme za nošenje koje zahtijevaju visoku čistoću površine za nizvodno farbanje ili oblaganje.
Aparati
Školjke usisivača, prednje ploče klima uređaja, kućišta aparata za kafu i unutrašnje strukturne komponente koje zahtijevaju otpornost na udarce i visoku otpornost na ogrebotine.
Igračke
Prepletene komponente blokova, skeleti akcionih figura i detaljne komponente sastavljanja koje zahtijevaju tačnu ponovljivost dimenzija i tolerancije{0}}uklapanja.
Specifikacije mašine
|
Specifikacija Stavka |
Jedinica |
Model 160 |
Model 260 |
Model 400 |
|
Clamping Force |
kN |
1,600 |
2,600 |
4,000 |
|
Veza-Razmak između šipki (H×V) |
mm |
460 × 460 |
580 × 580 |
720 × 720 |
|
Screw Diameter |
mm |
40 |
50 |
65 |
|
L/D omjer vijaka |
L/D |
20:1 |
20:1 |
21:1 |
|
Shot Volume |
cm³ |
251 |
490 |
1,061 |
|
Težina udarca (ABS) |
g |
238 |
465 |
1,008 |
|
Pritisak ubrizgavanja |
bar |
1,950 |
1,820 |
1,750 |
|
Brzina ubrizgavanja |
cm³/s |
138 |
215 |
360 |
FAQ
P: Može li mašina obraditi -usporivače plamena ili staklo-pojačane ABS klase?
O: Da. Za obradu plamena-otpornog ili staklenog-ojačanog ABS-a potrebno je odabrati opcioni bimetalni paket zavrtnja i cijevi. Ova opcija štiti komponente mašine od hemijskog napada aditivnih gasova i mehaničke abrazije od staklenih vlakana.
P: Koja konfiguracija vijaka se preporučuje za ABS komponente visokog-sjaja?
O: Preporuča se postepeni-profil prijelaznog vijka sa omjerom kompresije između 2,2:1 i 2,5:1 i L/D omjerom od 20:1 ili više. Ova postavka sprječava nakupljanje topline pri smicanju, minimizira stvaranje mikro- šupljina i čuva optički kvalitet površine neophodan za farbanje ili vakuumiranje.
P: Koja oprema za kontrolu temperature kalupa je potrebna za ABS kalupljenje?
O: Potreban je namjenski regulator temperature kalupa koji cirkuliše toplu vodu između 50 i 80 stepeni. Postojana temperatura kalupa smanjuje unutrašnje naprezanje, minimizira stvaranje tragova udubljenja u blizini debelih rebara i osigurava dosljedan sjaj površine na dijelovima dijelova.
P: Može li ova mašina obraditi ABS legure kao što su PC/ABS ili ABS/PMMA?
O: Da. Sistem ubrizgavanja podržava PC/ABS i druge ABS legure. Obrada PC/ABS zahteva podešavanje temperature zone bureta između 270 stepeni i 280 stepeni i potvrđivanje da raspoloživi pritisak sistema ubrizgavanja pokriva povećani viskozitet polikarbonatnih mešavina.
P: Kako da odaberem odgovarajuću tonažu mašine za ABS dijelove?
O: Odredite ukupnu projektovanu površinu dijela uključujući hladne vode, zatim pomnožite faktorom sile stezanja od 3,5 kN/cm² do 5,0 kN/cm² na osnovu debljine zida i omjera dužine protoka. Odaberite veličinu jedinice za ubrizgavanje gdje potrebna težina udarca zauzima 30% do 70% maksimalnog kapaciteta ubrizgavanja.
Popularni tagovi: ABS mašina za brizganje plastike, Kina ABS mašina za brizganje plastike proizvođači, dobavljači, tvornica
Moglo bi vam se i svidjeti


Pošaljite upit